

Recursos de produtos

Alta resistência combinada com boa tenacidade (vantagem central)
A principal vantagem do API 5L X65 reside no seu excelente equilíbrio entre alta resistência e tenacidade. Graças a um projeto de micro-liga de baixo-carbono (com teor de carbono normalmente menor ou igual a 0,18%) e ao processo de laminação e resfriamento controlado por TMCP, o X65 mantém boa-resistência ao impacto em baixa temperatura, garantindo ao mesmo tempo um limite de escoamento mínimo de 450 MPa e uma resistência à tração mínima de 535 MPa. Seu limite de escoamento é aproximadamente 1,55 vezes maior que o do X42 (290 MPa), tornando-o adequado para aplicações de transmissão de pressão mais alta.
|
Indicadores de desempenho |
Requisitos PSL1 |
Requisitos PSL2 |
|
Força de rendimento mínima (MPa) |
450 |
450 |
|
Força de rendimento máxima (MPa) |
- |
600 |
|
Resistência à tração mínima (MPa) |
535 |
535 |
|
Resistência Máxima à Tração (MPa) |
- |
760 |
|
Taxa de rendimento |
- |
Geralmente menor ou igual a 0,93 |
|
Alongamento |
Maior ou igual a 22% |
Maior ou igual a 22% |
Observação: PSL2 impõe limites tanto para a resistência ao escoamento máxima quanto para a resistência à tração máxima (com limites superiores de 600 MPa e 760 MPa, respectivamente), garantindo que o material tenha capacidade de deformação plástica suficiente e uma margem de segurança mais alta para evitar riscos de falha frágil causados por uma relação de escoamento-para{4}}de tração excessivamente alta.

Excelente desempenho de soldagem (requisito principal para tubulações de aço)
O projeto equivalente de baixo carbono do API 5L X65 garante excelente desempenho de soldagem, que é um requisito essencial para construção em grande-escala de dutos de aço. O grau PSL2 requer um equivalente de carbono (CEIIW) menor ou igual a 0,43 e Pcm menor ou igual a 0,25, garantindo boa tenacidade e resistência a trincas a frio na zona-afetada pelo calor sob condições de soldagem em campo.
Principais pontos de soldagem:
• Baixo valor CE:
Reduz efetivamente a tendência da zona afetada-pelo calor da soldagem endurecer e diminui o risco de trincas a frio
• Baixo conteúdo de elementos-nocivos-:
Controle rigoroso do teor de P e S (S menor ou igual a 0,005%) para garantir a pureza da solda e do material de base
• Adequado para vários métodos de soldagem:
soldagem de topo de tubos de aço sem costura, soldagem por arco submerso de tubos soldados com costura espiral/reta, etc., com bom desempenho de soldagem de anel de campo
Para o grau PSL1, o limite superior do teor de carbono é relativamente amplo (menor ou igual a 0,28%) e o pré-aquecimento de 100-150 graus é recomendado durante a soldagem. Para o grau PSL2, o requisito de teor de carbono é mais rigoroso (menor ou igual a 0,16-0,18%), resultando em melhor soldabilidade e normalmente não é necessário nenhum pré-aquecimento especial ou apenas uma temperatura de pré-aquecimento mais baixa.

Boa tenacidade-a baixas temperaturas e resistência à fratura frágil
A classe API 5L X65 PSL2 exige testes de impacto de entalhe Charpy V-para garantir a resistência do material à fratura frágil sob condições de serviço-de baixa temperatura. A microestrutura-de granulação fina obtida por meio do processo TMCP aumenta significativamente a resistência do material-a baixas temperaturas, permitindo que o aço para tubos de linha X65 seja aplicado de forma confiável em regiões frias e ambientes com grandes variações sazonais de temperatura.
Índice típico de resistência ao impacto (PSL2):
• Temperatura de teste: -30 graus ou inferior (conforme requisitos do usuário)
• Energia mínima de impacto: Maior ou igual a 42 J (média) / Maior ou igual a 36 J (valor individual)
• A energia de impacto do X65 é normalmente acima de 75-100 J

Boa resistência à corrosão e adaptabilidade ambiental
API 5L X65 apresenta boa resistência à corrosão uniforme em ambientes normais atmosféricos, água doce, solo e meios de petróleo e gás. Para ambientes de serviço ácidos (contendo H₂S), o API 5L PSL2 Apêndice J fornece requisitos suplementares para tubos resistentes-a ácidos (X65MS/L450MS), incluindo menor teor de enxofre (menor ou igual a 0,002%), controle de dureza (menor ou igual a 250 HV) e verificação rigorosa do desempenho de resistência HIC/SSC.
Para ambientes marítimos, a classe X65 Q/T, após o revenido, apresenta tenacidade superior-a baixas temperaturas e resistência à fratura frágil, tornando-a adequada para tubos estruturais de plataformas offshore e tubulações submarinas. Quando usado em condições de serviço ácidas, o padrão PSL2 impõe requisitos mais rigorosos sobre composição química, dureza e resistência à trinca induzida por hidrogênio (HIC).
Bom desempenho de dobra e processamento a frio
API 5L X65 tem um menor teor de carbono e uma relação moderada de rendimento-para-tração (requisito PSL2 menor ou igual a 0,93), o que lhe confere boa conformabilidade por flexão a frio. Ele é adequado para produção de tubos-curvados a frio e pode ser usado para fabricar cotovelos-curvados a quente por meio de processos de dobra a quente. Ele também exibe boas propriedades de cisalhamento, corte e perfilagem em condições de bobina e placa. Suas características de endurecimento por trabalho ajudam a melhorar a resistência após flexão a frio.
Especificações Técnicas
Composição Química (API Spec 5L / ISO 3183)
|
Elemento |
Tubo sem costura PSL1 |
Tubo soldado PSL1 |
PSL2 |
Observação |
|
C |
Menor ou igual a 0,28% |
Menor ou igual a 0,26% |
Menor ou igual a 0,16-0,18% |
Design com baixo-carbono para garantir soldabilidade e resistência a baixas-temperaturas |
|
Mn |
Menor ou igual a 1,30% |
Menor ou igual a 1,30% |
Menor ou igual a 1,10-1,70% |
Fortalecimento de solução sólida, melhora a força |
|
P |
Menor ou igual a 0,030% |
Menor ou igual a 0,030% |
Menor ou igual a 0,025% |
Elementos nocivos, estritamente controlados |
|
S |
Menor ou igual a 0,030% |
Menor ou igual a 0,030% |
Menor ou igual a 0,005-0,015% |
Elementos nocivos, rigorosamente controlados para garantir resistência a baixas-temperaturas |
|
Si |
Menor ou igual a 0,45% |
Menor ou igual a 0,45% |
Menor ou igual a 0,45-0,50% |
Desoxidante, melhora a força |
|
V |
Menor ou igual a 0,05% |
Menor ou igual a 0,05% |
Menor ou igual a 0,10% |
Elementos microligantes, reforço de precipitação |
|
N.º |
Menor ou igual a 0,05% |
Menor ou igual a 0,05% |
Menor ou igual a 0,05% |
Elementos de microliga, laminação controlada para grãos finos |
|
Ti |
Menor ou igual a 0,04% |
Menor ou igual a 0,04% |
Menor ou igual a 0,02-0,04% |
Elementos microligantes, reforço de precipitação |
|
Cr |
- |
- |
Menor ou igual a 0,50% |
Melhorar a temperabilidade e a resistência à corrosão |
|
Mo |
- |
- |
Menor ou igual a 0,20% |
Melhorar a temperabilidade e a estabilidade da têmpera |
|
Não |
- |
- |
Menor ou igual a 0,20% |
Melhorar a resistência-a baixas temperaturas |
|
Cu |
- |
- |
Menor ou igual a 0,20% |
Melhorar a resistência à corrosão atmosférica |
|
CEIIW |
- |
- |
Menor ou igual a 0,43% |
Equivalente de carbono, controlando a soldabilidade |
|
Pcm |
- |
- |
Menor ou igual a 0,25% |
Índice de Sensibilidade ao Crack |
|
Fé |
Quantidade restante (≈ 97%) |
Quantidade restante (≈ 97%) |
Quantidade restante (≈ 97%) |
Elemento matricial |
Propriedades Físicas
|
Propriedade |
Valor/intervalo |
Condições de teste |
|
Densidade |
≈ 7,85g/cm³ |
Temperatura ambiente (20 graus) |
|
Ponto de fusão |
≈ 1420-1460 graus |
--- |
|
Módulo elástico |
≈ 207GPa |
Temperatura ambiente |
|
Condutividade Térmica |
≈ 50 W/(m·K) |
Temperatura ambiente |
|
Coeficiente de Expansão Térmica (20-100 graus) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
Razão de Poisson |
≈ 0.28 |
Temperatura ambiente |
Propriedades Mecânicas (Valor Típico)
|
Desempenho |
PSL1 |
PSL2 |
Padrões de implementação |
|
Força de rendimento mínima |
450 MPa |
450 MPa |
Especificação API 5L/ISO 3183 |
|
Força máxima de rendimento |
- |
600 MPa |
Especificação API 5L/ISO 3183 |
|
Resistência Mínima à Tração |
535 MPa |
535 MPa |
Especificação API 5L/ISO 3183 |
|
Resistência Máxima à Tração |
- |
760 MPa |
Especificação API 5L/ISO 3183 |
|
Alongamento |
Maior ou igual a 22% |
Maior ou igual a 22% |
Especificação API 5L |
Nota: O 'X65' em API 5L X65 refere-se ao limite de escoamento mínimo de 65.000 psi (aproximadamente 450 MPa), com o número representando a unidade de quilopounds por polegada quadrada (ksi). O nível de resistência do X65 é aproximadamente 1,55 vezes maior que o do X42 (290 MPa). A resistência ao escoamento real do material do tubo normalmente varia entre 470-550 MPa, e a resistência à tração varia entre 550-650 MPa.
Mídia Aplicável
1. Gás natural, petróleo bruto e petróleo refinado: principais linhas de transmissão de alta-pressão e longa-distância
2. Água e lamas: tubulações de água-de longa distância, transporte de lama
3. Meios químicos: tubulações de fluidos de alta-pressão em fábricas de produtos químicos
4. Gás urbano: redes urbanas de distribuição de gás-de alta pressão
5. Tubulações estruturais: estruturas de edifícios, revestimento de plataformas offshore (ambientes não{1}}corrosivos)
6. Ambientes corrosivos gerais: Solo convencional, atmosfera, água doce
Observação: API 5L X65 não é adequada para meios fortemente ácidos de alta-temperatura, alta-pressão e (como ácido clorídrico concentrado a quente e ácido fluorídrico). Em ambientes ácidos de petróleo e gás contendo H₂S, materiais de grau especial especificados no Apêndice J da API 5L PSL2 (tubos-resistentes a ácidos X65MS / L450MS) devem ser selecionados, com controle adicional sobre o teor de enxofre (menor ou igual a 0,002%), dureza (menor ou igual a 250 HV) e desempenho de resistência HIC.
Forma do Produto e Processo de Fabricação
Tubo de aço sem costura (sem costura)
Processo: Perfuração de laminação a quente + laminação de extensão
Faixa de diâmetro: 21.3 - 1067 mm (1/2" - 42")
Faixa de espessura da parede: 2 - 150 mm
Características: capacidade de carga contínua e de alta pressão-adequada para linhas principais de-óleo e gás de alta pressão
Aplicações típicas: transporte de fluidos de alta-pressão, coleta de poços de petróleo e gás e tubulações de transmissão
Tubo soldado com resistência de alta frequência (ERW) de costura reta-
Processo: Bobina-laminada a quente → Conformação por dobra a frio → Soldagem por resistência de alta-frequência
Faixa de diâmetro externo: Normalmente menor ou igual a 610 mm (24")
Faixa de espessura da parede: Normalmente menor ou igual a 20 mm
Características: Alta precisão dimensional, alta eficiência de produção e vantagens de custo significativas
Aplicações típicas: ramais de óleo e gás de média e baixa-pressão, gasodutos urbanos e tubulações estruturais
Controle de entrada de calor de soldagem: soldagem de alta-frequência maior ou igual a 100 kHz (requisito PSL2) para garantir uma qualidade de solda estável
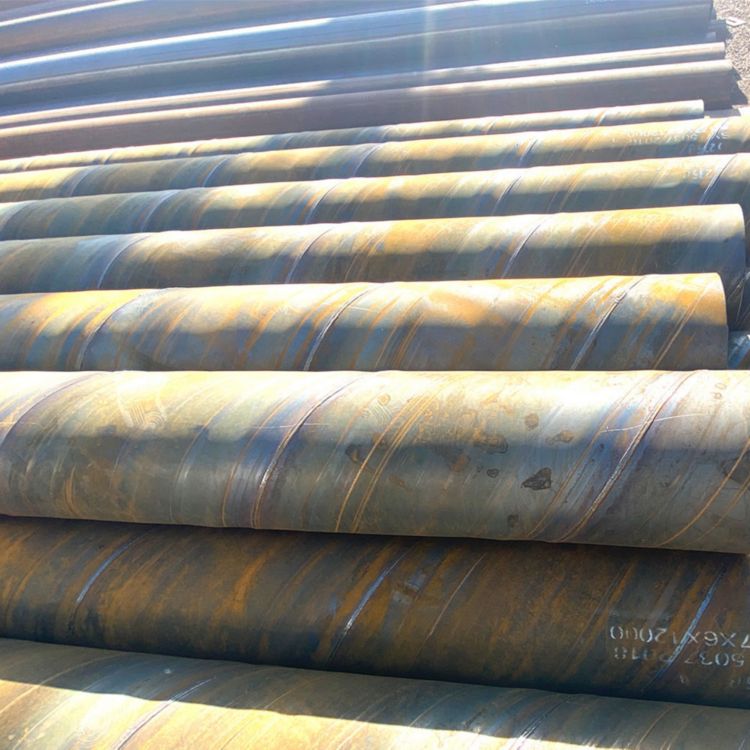
Tubo soldado por arco submerso em espiral (SSAW)
Processo: Bobina-laminada a quente → Formação em espiral → Soldagem-de arco submerso de dois lados
Faixa de diâmetro externo: normalmente 219 - 2500 mm
Faixa de espessura da parede: 6 - 25 mm
Características: O grande diâmetro oferece vantagens significativas, permitindo que tiras de aço da mesma largura produzam vários diâmetros. A tensão das soldas em espiral é apenas 75-90% daquela das costuras retas, permitindo-lhes suportar pressões mais elevadas. Teoricamente, eles podem ser produzidos continuamente em comprimentos ilimitados.
Aplicações típicas: tubulações de transmissão de água/gás de grande-diâmetro, jaqueta de engenharia offshore
Tubo soldado por arco submerso com costura reta (LSAW)
Processo: Placa de aço → Formação JCOE / Formação UOE → Soldagem por arco submerso de dois lados-
Faixa de diâmetro externo: 406 - 1620 mm (16" - 64")
Faixa de espessura da parede: 6 - 50 mm
Características: Soldas curtas, baixo consumo de material de soldagem, ampla gama de diâmetros externos e espessuras de parede
Aplicações típicas: dutos de transmissão de alta-pressão de longa-distância, dutos submarinos, linhas principais de coleta e transporte de petróleo e gás
Padrões Aplicáveis e Condições de Entrega
Padrão: API Spec 5L, ISO 3183, GB/T 9711
Nível de especificação do produto: PSL1 (nível básico), PSL2 (nível aprimorado)
Condição de entrega: Laminação-a quente, laminação controlada (TMCP), laminação normalizada, laminação normalizada, tratamento térmico (têmpera + revenido), etc.
Processamento final: extremidades planas, extremidades chanfradas, extremidades roscadas, extremidades de encaixe especial
Certificado: ao cumprir os requisitos PSL2, um certificado de conformidade (SR15.1 obrigatório) deve ser fornecido e a rastreabilidade completa-do processo deve ser implementada (SR15.2 obrigatório).
Regime de Tratamento e Pontos Chave de Soldagem
O desempenho final do API 5L X65 depende da laminação controlada por TMCP e do processo de resfriamento controlado ou do tratamento de têmpera e revenido (Q&T):
1. Laminação Controlada e Resfriamento Controlado (TMCP, usado para obter uma microestrutura-de granulação fina e propriedades mecânicas ideais):
Aqueça até 1.100-1.200 graus para laminação de desbaste e, em seguida, execute laminação controlada com grande redução na faixa de temperatura de acabamento de 850-950 graus (laminação na zona de não recristalização), seguida de resfriamento controlado entre 600-800 graus. Isso resulta em uma microestrutura uniforme e fina de ferrita + perlita (tamanho de grão normalmente maior ou igual a 9), garantindo uma combinação equilibrada de resistência e tenacidade. Para tubulações de linhas de serviço ácidas, o TMCP é a rota de processo preferida para evitar a precipitação de fases prejudiciais.
2. Têmpera e Revenimento (Q&T, para grau X65Q, para alcançar desempenho geral superior):
Para X65Q na classe PSL2, é necessário tratamento de têmpera e revenido: aquecimento a 900-940 graus para têmpera, seguido de revenido na faixa de 530-630 graus. O tratamento de têmpera e revenido pode refinar ainda mais a estrutura do grão, melhorar a resistência HIC e a uniformidade organizacional. Quanto mais baixa for a temperatura de revenido (por exemplo, 530 graus), maior será a resistência; quanto maior a temperatura de revenido (por exemplo, 630 graus), melhor será a tenacidade.
3. Tratamento térmico pós{1}}soldagem (se necessário):
Se o alívio de tensão for necessário após a soldagem de anel de tubo, o tratamento térmico pós-soldagem a 550-650 graus por 1-2 horas pode ser realizado. O tratamento térmico pós-soldagem deve prestar atenção ao controle das taxas de aquecimento e resfriamento para evitar afetar a microestrutura e as propriedades do material de base. Estudos demonstraram que o tratamento térmico de alívio de tensões pós-soldagem a 600 graus pode efetivamente reduzir as tensões residuais e melhorar a tenacidade.
Lembrete importante:
Em ambientes convencionais de transmissão de petróleo e gás sem H₂S, o tratamento térmico para alívio de tensões normalmente não é necessário após a soldagem.
Para tubulações em um ambiente ácido (contendo H₂S), a conformidade estrita com o Apêndice J da API 5L PSL2 é necessária para evitar dureza excessiva (menor ou igual a 250 HV) causada por tratamento térmico pós-soldagem inadequado.
Durante a soldagem, é necessário um controle rigoroso da entrada de calor (recomendado 0,5-2,5 kJ/mm) e da temperatura entre passes (normalmente menor ou igual a 100 graus) para evitar o engrossamento dos grãos na zona afetada pelo calor e a dureza excessiva.
API 5L X65 (L450) é adequado para tubulações de transmissão de longa distância-de petróleo e gás de alta-pressão, tubulações marítimas e aplicações de tubulações estruturais de alta-resistência. É recomendado para uso nas seguintes áreas:
Campos de aplicação
-
Principais-linhas de transmissão de longa distância para petróleo e gás natural
● Dutos principais de transmissão de petróleo e gás de alta-pressão e longa-distância
● Dutos submarinos, risers marítimos
● Grandes linhas principais de coleta e transmissão de campos de gás, rede principal de gasodutos de gás natural -
Rede urbana de gasodutos-de alta pressão
● Rede principal de gasodutos urbanos de-transmissão e distribuição de gás natural de alta pressão
● Tubulações principais de entrada e saída da estação de regulação de gás de alta-pressão -
Engenharia de Transporte de Água e Irrigação
● Tubulação principal de transmissão de água-alta{1}}de longa distância e alta pressão
● Projeto de conservação de água em-escala que dá suporte a tubulações -
Engenharia Química e Tubulação Industrial de Alta-Pressão
● Tubulações de processos de alta-pressão em fábricas de produtos químicos
● Tubulação de água circulante de alta{0}pressão da estação de energia -
Tubulação Estrutural (Alta Resistência)
● Jaqueta de plataforma offshore (seção-de alta resistência)
● Tubos para grandes fundações de pontes
● Tubos de suporte-de estruturas de aço para edifícios altos
● Tubo estrutural para fundação de energia eólica offshore
Entrega e Personalização
Oferecemos soluções de cadeia de suprimentos flexíveis e confiáveis para garantir que você receba tubos de linha API 5L X65 que atendem perfeitamente aos requisitos do seu projeto.
|
Forma |
 Aço Sem Costura
Cano |
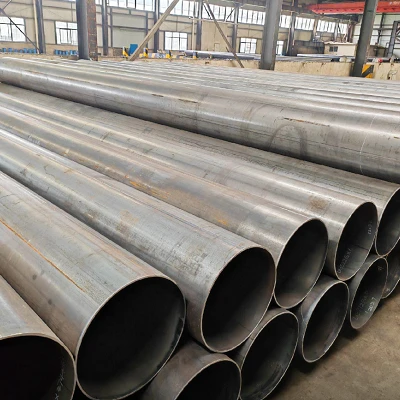 Resistência à costura reta
Tubo Soldado (ERW) |
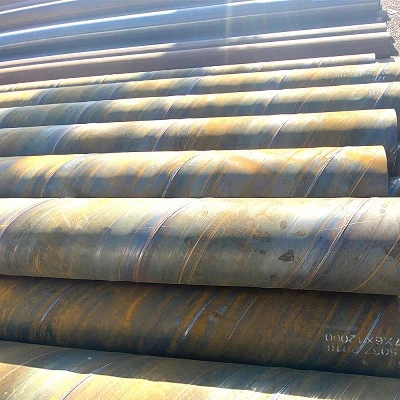 Arco Submerso Espiral
Tubo Soldado (SSAW) |
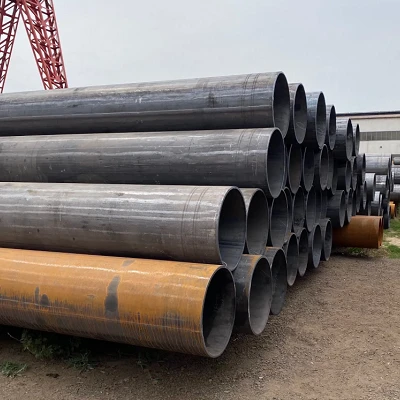 Costura Reta Submersa
Tubo soldado a arco (LSAW) |
|---|---|---|---|---|
|
Faixa Convencional |
Diâmetro Externo: 21.3 - 1067 mm; Espessura da parede: 2 - 150 mm |
Diâmetro Externo: 21.3 - 610 mm; Espessura da parede: 2 - 20 mm |
Diâmetro Externo: 219 - 2500 mm; Espessura da parede: 6 - 25 mm |
Diâmetro Externo: 406 - 1620 mm; Espessura da parede: 6 - 50 mm |
|
Capacidade de personalização |
Tubos-sem costura laminados a quente, corte-de comprimento fixo, usinagem chanfrada, roscas de extremidade de tubo, condições especiais de tratamento térmico |
Tubos soldados com costura-reta-de alta frequência, corte de comprimento-fixo, processamento de chanfro, galvanização/tratamento de revestimento plástico |
Tubos soldados em espiral de-diâmetro grande, corte-de comprimento fixo, processamento chanfrado, revestimento anti-corrosão (FBE/3PE) |
Formação JCOE/UOE, corte longitudinal, usinagem chanfrada, tratamento especial de extremidade de tubo |
Por que nos escolher? - Tecnologia de engenharia confiável. Entrega confiável.
Não somos apenas um fornecedor, mas um parceiro de materiais confiável para você na China.
Produção Verticalmente Integrada
Possui instalações de 20.000㎡ com 10+ linhas automatizadas (8,000+ toneladas/ano). O centro-interno de ferramentas e matrizes permite personalização rápida e controle de custos eficaz - sem marcação de intermediários.
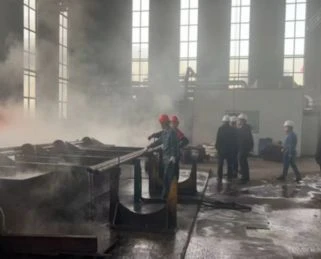
Rigoroso controle de qualidade em todas as fases
Rastreabilidade total nos principais pontos de verificação de controle de qualidade em toda a produção. 100% em conformidade com os padrões ASTM/ASME, EN e GB. Relatórios de testes de materiais disponíveis em cada remessa.
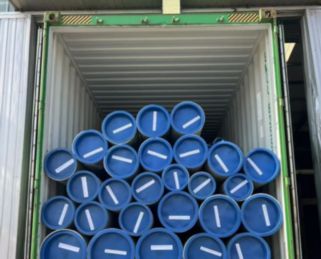
Embalagem confiável para entrega e exportação
10+ anos exportando para Europa, América do Norte, Sudeste Asiático e Oriente Médio com proteção à prova d'água e-antiferrugem, combinada com opções de envio flexíveis garantem chegada segura e dentro do prazo-.
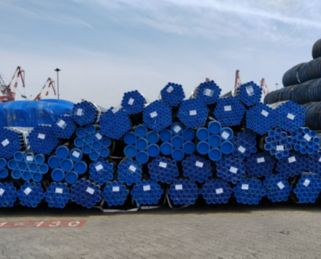
Validação de amostra antes da produção em massa
Fornecemos amostras grátis para verificação de qualidade, permitindo que você faça pedidos em grandes quantidades somente após aprovação. Garantimos consistência desde a amostra até a produção em massa por meio de medição dimensional precisa e fabricação transparente.
Perguntas frequentes
P: Quais são as principais vantagens da API 5L X65?
P: Qual é a diferença entre API 5L X65 PSL1 e PSL2? Como escolher?
P: Quais são as diferenças entre API 5L X42, X52, X65 e X70? Como escolher entre eles?
P: Qual é a temperatura operacional máxima para API 5L X65?
P: Qual é o desempenho de soldagem do API 5L X65?
P: Qual é a resistência à corrosão do API 5L X65?
P: A API 5L X65 pode substituir ASTM A53 ou X42?
Tag: API 5l x65, fabricantes, fornecedores, fábrica de API 5l x65 na China


