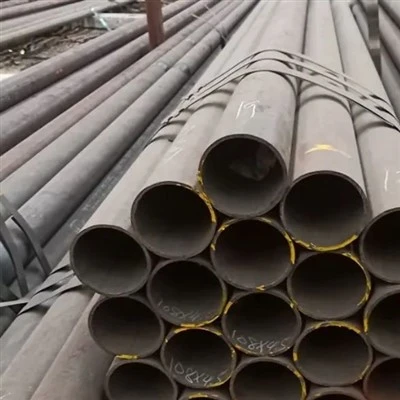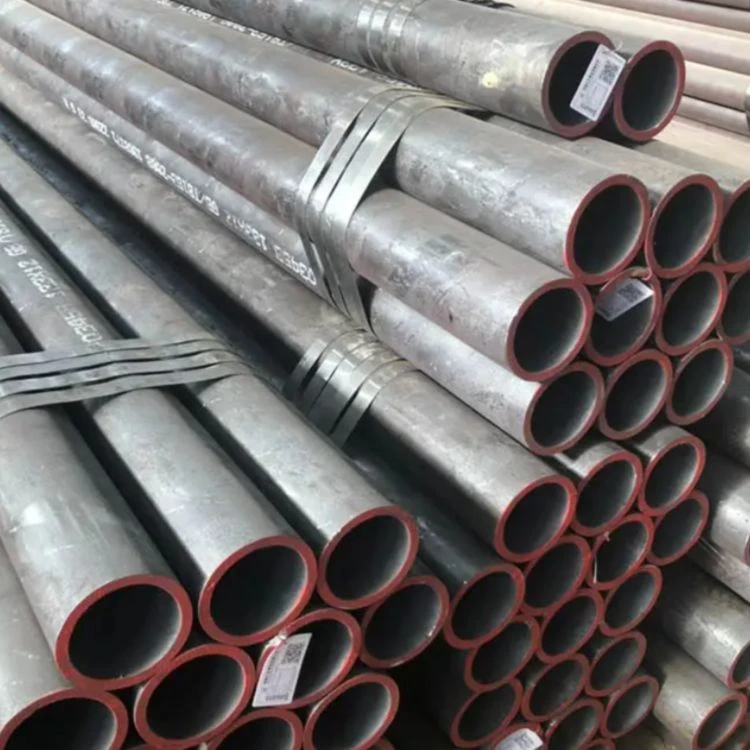
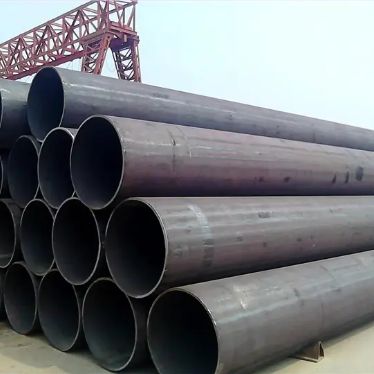

Recursos de produtos

Resistência-a temperaturas ultra-altas e resistência à fluência (principais vantagens)
A principal vantagem da ASTM A335 P91 reside em sua resistência a temperaturas ultra-altas-e resistência à fluência. Graças à micro-liga com vanádio (V) e nióbio (Nb), juntamente com uma microestrutura martensítica temperada, o P91 apresenta resistência à ruptura por fluência em alta-temperatura significativamente superior em comparação com o P22 e os aços convencionais com cromo-molibdênio na faixa de temperatura de 550-650 graus. Em condições de operação de 600 graus, a tensão admissível de P91 é aproximadamente 1,5-2 vezes maior que a de P22, e sua resistência à fluência é cerca de 3-5 vezes maior que a de P22. Isso permite que ele resista efetivamente à deformação plástica lenta (fluência) de materiais sob alta temperatura e pressão, garantindo a segurança e a confiabilidade das tubulações durante serviços em-altas{30}}temperaturas de longo prazo. Com uma resistência à tração mínima de 585 MPa e um limite de escoamento mínimo de 415 MPa - muito superior ao P22 (maior ou igual a 415 MPa / maior ou igual a 205 MPa) -P91 permite uma redução na espessura da parede de aproximadamente 40-50%, reduzindo significativamente o peso próprio da tubulação, o estresse térmico e o custo geral.

Excelente resistência à oxidação-em altas temperaturas
O teor de 9% de cromo na ASTM A335 P91 oferece excelente resistência à oxidação em altas-temperaturas. Em ambientes de vapor de alta-temperatura, o P91 pode formar uma camada de óxido de Cr₂O₃ densa e estável, resistindo efetivamente à oxidação-de alta temperatura e à oxidação a vapor. Seu limite superior de temperatura de oxidação atinge 593-620 graus, o que é significativamente melhor que P22 (menor ou igual a 565 graus). Esta propriedade o torna um material ideal para tubulações principais de vapor em usinas ultra-supercríticas (temperatura do vapor maior ou igual a 593 graus).

Boa usinabilidade e conformabilidade
ASTM A335 P91 apresenta boas propriedades de trabalho a frio e a quente e pode passar por vários processos de conformação, como dobra a quente, dobra a frio e forjamento. Deve-se notar que, como o P91 possui uma estrutura martensítica, sua tendência ao encruamento é maior do que a dos aços ferrita/perlita (por exemplo, P22). Portanto, recomenda-se incluir etapas apropriadas de recozimento intermediário durante os processos de conformação. Sua usinabilidade é comparável à do P22, permitindo o processamento utilizando métodos de usinagem convencionais. Sugere-se o uso de ferramentas de corte de metal duro.

Requisitos rigorosos de desempenho de soldagem e{0}}requisitos de tratamento térmico pós-soldagem
ASTM A335 P91 apresenta boa soldabilidade. No entanto, devido à sua microestrutura martensítica e alto teor de cromo (9%), apresenta forte tendência ao endurecimento na zona-afetada pelo calor (ZTA) da soldagem, impondo requisitos extremamente rigorosos aos processos de soldagem e ao tratamento térmico pós{5}}soldagem (PWHT). Recomenda-se que a temperatura de pré-aquecimento antes da soldagem seja de 200-300 graus. Após a soldagem, o PWHT deve ser realizado aquecendo a 730-780 graus, mantendo a temperatura e depois resfriando lentamente para eliminar tensões residuais de soldagem, suavizar a zona afetada pelo calor e garantir a tenacidade e resistência à trinca da junta soldada. Os requisitos do processo de soldagem para P91 são mais rigorosos do que aqueles para P22 e é recomendado que soldadores experientes realizem a operação.
Excelente estabilidade organizacional e confiabilidade-do serviço a longo prazo
ASTM A335 P91 apresenta boa estabilidade organizacional quando em serviço-de longo prazo em temperaturas menores ou iguais a 593 graus. Seu design de composição de 9% Cr-1% Mo-V-Nb aumenta efetivamente a resistência à fluência em altas-temperaturas e a resistência à oxidação do material. A microestrutura da martensita temperada garante a manutenção da estabilidade organizacional e das propriedades mecânicas durante serviço prolongado em alta-temperatura. Após o tratamento térmico de normalização e revenimento (N+T), o P91 obtém uma estrutura martensítica uniforme e revenida finamente, garantindo estabilidade organizacional e confiabilidade em condições de serviço em altas temperaturas.
Especificações Técnicas
Composição Química (ASTM A335 / ASME SA335)
|
Elemento |
Requisitos padrão |
Observação |
|
C |
0.08 - 0.12% |
Equilibrando força e resiliência |
|
Mn |
0.30 - 0.60% |
Fortalecimento de solução sólida, melhora a força |
|
P |
Menor ou igual a 0,020% |
Elementos nocivos, estritamente controlados |
|
S |
Menor ou igual a 0,010% |
Elementos nocivos, estritamente controlados |
|
Si |
0.20 - 0.50% |
Desoxidante, melhora a resistência à oxidação em altas-temperaturas |
|
Cr |
8.00 - 9.50% |
Elementos principais que oferecem excelente-resistência à oxidação e resistência à corrosão em altas temperaturas |
|
Mo |
0.85 - 1.05% |
Elementos principais para melhorar a-resistência à fratura por fluência em alta temperatura |
|
V |
0.18 - 0.25% |
Elementos de microliga e reforço de precipitação melhoram significativamente a resistência à fluência em altas-temperaturas |
|
N.º |
0.06 - 0.10% |
Elementos de microliga, refinamento de grãos, melhoram a resistência e a tenacidade em altas-temperaturas |
|
N |
0.03 - 0.07% |
Fortalecimento de solução sólida para melhorar a resistência a altas-temperaturas |
|
Al |
Menor ou igual a 0,02% |
Controle rigoroso para garantir a pureza |
|
Fé |
Quantidade restante (≈ 89%) |
Elemento matricial |
Propriedades Físicas
|
Desempenho |
Valor/intervalo numérico |
Condições de teste |
|
Densidade |
≈ 7,75g/cm³ |
Temperatura ambiente (20 graus) |
|
Ponto de fusão |
≈ 1360-1400 graus |
- |
|
Resistência elétrica |
≈ 0.45 μΩ·m |
Temperatura ambiente |
|
Condutividade Térmica |
≈ 32 W/(m·K) |
Temperatura ambiente |
|
Coeficiente de Expansão Térmica (20-100 graus) |
≈ 11.0 × 10⁻⁶ /K |
- |
|
Módulo elástico (módulo de Young) |
≈ 195GPa |
Temperatura ambiente |
|
Razão de Poisson |
≈ 0.28 |
Temperatura ambiente |
|
Magnetismo |
Ferromagnético |
Estrutura martensítica, que é magnética |
Propriedades Mecânicas (Normalizadas + Revenidas, Valores Típicos, ASTM A335)
|
Desempenho |
Valor típico |
Padrões de implementação |
|
Resistência à tracção |
Maior ou igual a 585 MPa |
ASTM A335 |
|
Força de rendimento (compensação de 0,2%) |
Maior ou igual a 415 MPa |
ASTM A335 |
|
Alongamento (comprimento do medidor 2 pol./50 mm) |
Maior ou igual a 20% |
ASTM A335 |
|
Dureza |
Menor ou igual a 250 HB (valor típico) |
- |
Note: The strength level of P91 is significantly higher than that of P22 (≥415 MPa / ≥205 MPa). Its core advantages lie in the ultra-high high-temperature strength and creep resistance brought about by V-Nb micro-alloying and tempered martensite microstructure, which can achieve a wall thickness reduction of approximately 40-50%. For higher temperature grades (>620 graus), recomenda-se selecionar P92.
Desempenho-em altas temperaturas
ASTM A335 P91 mantém um alto nível de resistência em temperaturas elevadas e é adequado para condições de serviço de longo-alta temperatura-de longo prazo até menos ou igual a 593 graus:
|
Temperatura |
Resistência à tração (MPa, aproximadamente) |
Taxa de retenção de desempenho |
|
Temperatura ambiente (20 graus) |
Maior ou igual a 585 |
100% |
|
400 graus |
≈ 520 |
Maior ou igual a 89% |
|
500 graus |
≈ 480 |
Maior ou igual a 82% |
|
593 graus |
≈ 400 |
Maior ou igual a 68% |
|
620 graus |
≈ 350 |
Maior ou igual a 60% |
Estabilidade-térmica e estabilidade microestrutural de longo prazo
ASTM A335 P91 apresenta boa estabilidade microestrutural durante serviço-de longo prazo em temperaturas menores ou iguais a 593 graus. A microliga V-Nb e a microestrutura de martensita temperada melhoram efetivamente a resistência à fluência em altas-temperaturas e a resistência à oxidação. No entanto, a estabilidade microestrutural diminui e a resistência à fluência cai significativamente quando usada por longo-prazo acima de 620 graus; portanto, não é recomendado para serviços-de longo prazo acima de 620 graus. Para graus de temperatura mais elevados, recomenda-se P92.
Sistema de tratamento térmico
O desempenho final da ASTM A335 P91 é altamente dependente do regime de tratamento térmico, com especificações comuns como segue:
1. Tratamento Normalizador (Normalização)
Aqueça a 1040-1065 graus, segure por tempo suficiente (aproximadamente 1 hora por polegada de espessura da parede) e depois resfrie ao ar ou com ventilador. Isto resulta em uma estrutura martensítica fina e uniforme, preparando-a para o posterior revenimento.
2. Tratamento de têmpera(Temperamento)
Aqueça a 730-780 graus, segure por tempo suficiente e depois deixe esfriar ao ar. Isto elimina as tensões induzidas pela normalização, obtém a microestrutura da martensita temperada, otimiza a tenacidade e a plasticidade e atinge as propriedades finais de serviço.
3. Recozimento Completo (Opcional)
Aqueça a 850-900 graus, mantenha a temperatura e, em seguida, resfrie o forno a aproximadamente 650 graus, seguido de resfriamento com ar até a temperatura ambiente. Isso é usado para eliminar tensões de trabalho a frio ou melhorar a conformabilidade do trabalho a frio.
Atenção:
A temperatura de tratamento térmico de P91 (normalizando 1040-1065 graus) é muito maior que a de P22 (900-960 graus) e deve ser rigorosamente controlada.
O tratamento térmico pós-soldagem (PWHT) deve ser realizado após a soldagem. Envolve aquecimento a 730-780 graus, mantendo a temperatura e, em seguida, resfriamento lento para eliminar tensões residuais de soldagem e suavizar a zona afetada pelo calor.
Os requisitos do processo de soldagem para P91 são mais rigorosos que aqueles para P22. Recomenda-se controlar rigorosamente a entrada de calor de soldagem e a temperatura de pré-aquecimento (200-300 graus).
A temperatura e o tempo do tratamento térmico devem ser rigorosamente controlados para evitar o engrossamento dos grãos ou flutuações de desempenho.
Mídia Aplicável
Vapor-de alta temperatura
Principais tubulações de vapor de usinas de energia ultra-supercríticas/supercríticas (menores ou iguais a 593 graus), coletores de caldeiras, tubos de superaquecedores, tubos de reaquecedores
Gases de processo de alta-temperatura e alta-pressão
Tubulações de alta-temperatura e alta-pressão para equipamentos químicos, como síntese de amônia, produção de metanol e fertilizantes químicos
Usina Nuclear
Tubos do trocador de calor da Ilha Nuclear, tubos do gerador de vapor
água quente
Rede de aquecimento, sistema de aquecimento
Óleo de transferência de calor e transportadores térmicos
Tubulações para sistemas químicos de transferência de calor
Observação: ASTM A335 P91 não é adequada para meios fortemente corrosivos, como ácidos oxidantes fortes e cloretos de alta-temperatura e{3}}concentração alta. Seu limite superior para resistência à oxidação é de aproximadamente 593-620 graus; P92 é recomendado quando esta temperatura é excedida. O P91 possui altos requisitos para processos de soldagem e é recomendado para ser operado por soldadores experientes.


ASTM A335 P91 é adequada para condições de ultra-alta temperatura e alta-pressão variando de 550 a 593 graus. É um dos materiais preferidos para usinas de energia ultra{7}}supercríticas e projetos de energia nuclear, recomendado para uso nas seguintes áreas:
Campos de aplicação
-
Geração de energia com combustível fóssil (aplicação principal)
● Tubulação principal de vapor para usinas de energia ultra{0}supercríticas/supercríticas (menor ou igual a 593 graus)
● Tambor da caldeira, tambor do superaquecedor
● Tubos de reaquecedor-de alta temperatura, tubos de superaquecedor-de alta temperatura
● Sistema de tubulação de vapor-de alta temperatura -
Geração de energia nuclear (aplicação principal)
● Tubos do trocador de calor de usina nuclear
● Tubulação do gerador de vapor da ilha nuclear
● Pipelines de processo de alta-temperatura e alta-pressão em usinas nucleares -
Petroquímica
● Tubulações de alta-temperatura e alta-pressão para unidades de hidrotratamento/hidrocraqueamento em refinarias
● Tubulação do Processo da Unidade de Reforma Catalítica
● Tubulações-de alta temperatura em unidades de craqueamento de etileno -
Indústria Química e de Fertilizantes
● Tubulação de processo-de alta temperatura para plantas de síntese de amônia
● Usina de metanol reformar gasodutos
● Tubulação de alta-temperatura e alta{1}pressão em fábricas de fertilizantes -
Conexões para tubos de alta-temperatura e alta-pressão
● Cotovelos, tees e redutores{0}}de alta temperatura
● Acessórios para tubos forjados, flanges
Entrega e Personalização
Oferecemos soluções de cadeia de suprimentos flexíveis e confiáveis para garantir que você receba tubos de aço-liga ASTM A335 P91 que atendem perfeitamente aos requisitos do seu projeto.
Formulários de materiais personalizáveis
Apoiamos a produção de diversos formatos básicos e especiais de acordo com desenhos ou especificações.
|
Forma |
 Tubo de aço sem costura
|
 Tubo com parede-espessa-de grande diâmetro
|
 Tubo de liga de aço
|
|---|---|---|---|
|
Faixa Convencional |
Diâmetro Externo: 10.3 - 1067 mm; Espessura da parede: 1 - 150 mm |
Diâmetro Externo: 219 - 1067 mm; Espessura da parede: 20 - 150 mm |
Diâmetro Externo: 10.3 - 610 mm; Espessura da parede: 1 - 50 mm |
|
Capacidade de personalização |
Tubos sem costura-laminados a quente/trefilados-a frio, corte de comprimento-fixo, usinagem chanfrada, roscas de extremidade de tubo, condições especiais de tratamento térmico (normalização + têmpera/recozimento) |
Expansão a quente, corte de comprimento-fixo, usinagem chanfrada, condições especiais de tratamento térmico |
Tubos de precisão-trefilados a frio, corte de-comprimento fixo, tratamento de superfície especial |
Por que nos escolher? - Tecnologia de engenharia confiável. Entrega confiável.
Não somos apenas um fornecedor, mas um parceiro de materiais confiável para você na China.
Produção Verticalmente Integrada
Possui instalações de 20.000㎡ com 10+ linhas automatizadas (8,000+ toneladas/ano). O centro-interno de ferramentas e matrizes permite personalização rápida e controle de custos eficaz - sem marcação de intermediários.
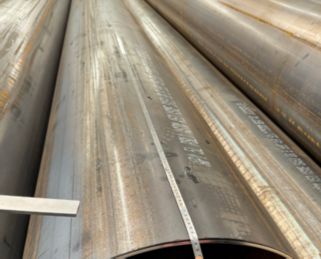
Rigoroso controle de qualidade em todas as fases
Rastreabilidade total nos principais pontos de verificação de controle de qualidade em toda a produção. 100% em conformidade com os padrões ASTM/ASME, EN e GB. Relatórios de testes de materiais disponíveis em cada remessa.
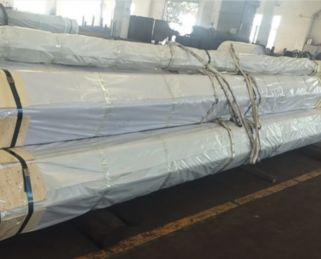
Embalagem confiável para entrega e exportação
10+ anos exportando para Europa, América do Norte, Sudeste Asiático e Oriente Médio com proteção à prova d'água e-antiferrugem, combinada com opções de envio flexíveis garantem chegada segura e dentro do prazo-.
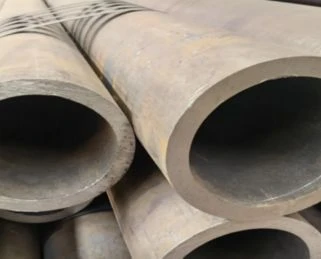
Validação de amostra antes da produção em massa
Fornecemos amostras grátis para verificação de qualidade, permitindo que você faça pedidos em grandes quantidades somente após aprovação. Garantimos consistência desde a amostra até a produção em massa por meio de medição dimensional precisa e fabricação transparente.
Perguntas frequentes
P: Quais são as principais vantagens da ASTM A335 P91?
P: Qual é a diferença entre ASTM A335 P91 e P22? Como escolher entre eles?
P: Quais são as diferenças entre ASTM A335 P91 e P92? Como escolher entre eles?
P: Qual é a temperatura máxima de serviço para ASTM A335 P91?
P: Qual é o desempenho de soldagem da ASTM A335 P91?
P: Qual é a resistência à corrosão do ASTM A335 P91?
Tag: astm a335 p91, China astm a335 p91 fabricantes, fornecedores, fábrica